
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Fabricante de máquinas rectificadoras de alta eficiencia
BOSI Tools es un fabricante de máquinas rectificadoras de China que ofrece tanto la rectificadora de mesa como la rectificadora vertical. Desde motores de cobre puro hasta engranajes de acero de precisión de alta resistencia, y desde una base ensanchada y engrosada hasta un diseño silencioso y sin ruido, las rectificadoras BOSI combinan velocidades de rotación estables con estructuras duraderas, brindando soporte de rectificado confiable para industrias como la fabricación mecánica, instrumentación y herramientas de hardware.
Podemos proporcionar asesoramiento de selección y soluciones personalizadas basadas en las condiciones de trabajo reales. No dude en contactarnos en cualquier momento.
Principio de funcionamiento
El principio de funcionamiento de las rectificadoras BOSI es simple y directo: las muelas abrasivas se montan directamente en ambos extremos del eje del rotor del motor de cobre puro, y giran sincrónicamente a 2840 r/min una vez encendidas, convirtiendo así la energía cinética rotatoria del motor en capacidad de rectificado.
Después de que el motor arranca mediante un interruptor centrífugo, el eje del rotor impulsa los engranajes de acero de precisión de alta resistencia en ambos extremos para que giren sincrónicamente, con las muelas abrasivas aseguradas a los extremos del eje mediante bridas.
Cuando una pieza de trabajo entra en contacto con la superficie de la muela abrasiva giratoria, los granos abrasivos de la muela cortan el material de la pieza de trabajo a alta velocidad, produciendo finas virutas y chispas. Toda la serie presenta un diseño silencioso y sin ruido para reducir el ruido de chirrido.
La base ensanchada y engrosada absorbe las microvibraciones generadas por el funcionamiento del motor, lo que garantiza que las muelas funcionen suavemente sin tambalearse al entrar en contacto con la pieza de trabajo.
Los tamaños de rueda varían de 125 mm a 250 mm, y el tamaño del grano y la dureza se adaptan a la posición del modelo; los tamaños más pequeños son adecuados para un afilado fino, mientras que los tamaños más grandes son adecuados para la eliminación de material pesado.
La amoladora vertical tiene el eje de la rueda montado verticalmente, lo que permite configurar ruedas de diferentes granos en ambos extremos simultáneamente; un lado para rectificado grueso y el otro para acabado fino, lo que permite que la pieza de trabajo cambie de proceso entre las dos ruedas sin detener la máquina.
¿Qué materiales se pueden procesar?
Las aplicaciones de rectificado de las rectificadoras BOSI cubren dos campos principales: trabajo de metales y acabados no metálicos:
1. Acero al carbono y acero aleado
Afilado de herramientas de torno, reapuntado de brocas y canteado de cinceles planos. Los modelos de mesa de 200W/370W, combinados con muelas abrasivas de alta calidad, son adecuados para afilar herramientas y desbarbar piezas de trabajo pequeñas. Para acero aleado de alta dureza, se recomienda elegir un modelo de muela de 250 mm, que ofrece un área de rectificado más grande y una disipación de calor más rápida.
2. Hierro fundido y acero fundido
Rectificado de compuertas de fundición y eliminación de líneas de separación. El modelo vertical de 750 W tiene ruedas de diferentes granos montadas simultáneamente en ambos extremos de su eje largo, lo que permite un flujo de trabajo eficiente con desbaste grueso en un lado y acabado fino en el otro.
3. Acero inoxidable y metales no ferrosos
Pulido de marcas de soldadura de acero inoxidable y eliminación de rebabas de piezas de cobre y aluminio. Es necesario cambiar a muelas abrasivas especializadas adecuadas para el material específico para evitar la obstrucción que se produce con las muelas estándar. Los modelos de 550W/750W tienen una amplia reserva de torque, manteniendo la velocidad sin caída bajo cargas pesadas.
4. Instrumentos y piezas de precisión
Reafilar brocas de pequeño diámetro, dar forma a micropunzones y restaurar el filo de los calibradores vernier. El modelo compacto de sobremesa de 125 mm es adecuado para trabajos finos en un banco de trabajo.
5. Mantenimiento de herramientas de hardware
Restaurar puntas de destornillador, dar forma a los bordes de cinceles y afilar tijeras. Toda la serie adopta un diseño de velocidad uniforme de 2840 r/min, por lo que cambiar entre diferentes modelos no requiere reajuste de la sensación de presión de alimentación del operador.
Problemas comunes y soluciones
|
Problema común |
Análisis de causa |
Solución |
Diseño BOSI correspondiente |
|
Baja eficiencia de rectificado, decoloración y recocido de la pieza de trabajo. |
Muela desafilada o tamaño de grano incorrecto; Presión de alimentación excesiva que provoca que la pieza de trabajo se sobrecaliente. |
Alise la superficie de la rueda con una rectificadora de ruedas; Elija una muela de arena inferior para un pulido grueso y reduzca adecuadamente la presión hacia abajo. |
Las ruedas de alta calidad tienen buenas propiedades de autoafilado; El motor totalmente de cobre mantiene una fuerte retención de velocidad a una velocidad constante de 2840 r/min. |
|
Oscilación de las ruedas, alta vibración |
La rueda se instaló descentrada o la brida está floja; desgaste desigual alrededor de la circunferencia de la rueda después de un uso prolongado |
Corrija el montaje de la brida para garantizar que esté plano y observe que no se tambalee durante una prueba; Utilice una cómoda para rectificar la rueda antes de usarla. |
La base ensanchada y engrosada absorbe las vibraciones; Los engranajes de acero de precisión de alta resistencia tienen una alta precisión de engrane. |
|
El motor no arranca |
Fuente de alimentación no conectada o mal funcionamiento del interruptor; contactos oxidados en el interruptor centrífugo |
Verifique la fuente de alimentación y el enchufe; El interruptor centrífugo requiere inspección y reemplazo profesional. |
El devanado de arranque del motor de cobre puro tiene un amplio margen; Los contactos del interruptor centrífugo están chapados en plata para resistir la oxidación. |
|
Rueda rota y fragmentos voladores |
La rueda ha sufrido un impacto o está húmeda; la velocidad de rotación excede el valor nominal de la rueda |
Antes de montar, toque la rueda y escuche; utilícela únicamente si el sonido es claro y sin embotamiento; funcionar inactivo durante 30 segundos; Está estrictamente prohibido exceder la velocidad nominal. |
Las dimensiones de las ruedas y la velocidad coinciden estrictamente; el protector proporciona protección total |
|
Inestabilidad de la base, temblores del cabezal de la máquina. |
La superficie del banco de trabajo está desigual o los pernos de la base no están apretados |
Utilice cuñas de goma para nivelar las cuatro esquinas de la base; apriete todos los pernos de montaje |
La base ensanchada y engrosada tiene un centro de gravedad bajo; la base de fundición es resistente a las vibraciones y estable |
¿Cómo elegir la rectificadora adecuada?
|
Dimensión de selección |
MD-T125 de mesa |
MD-T150 de mesa |
MD-T200 de mesa |
MD-T250S Mesa de trabajo |
MD-L250S verticales |
|
Fuerza |
200W |
370W |
550W |
750W |
750W |
|
Tamaño de la rueda |
125mm |
150mm |
200 mm |
250 mm |
250 mm |
|
Voltaje |
220V |
220V |
220V |
380V |
380V |
|
Escenarios recomendados |
Afilado fino, mantenimiento de microherramientas, desbarbado de piezas de instrumentos. |
Afilado de herramientas domésticas, biselado de piezas pequeñas. |
Afilado de grapas, brocas y herramientas de torno de taller, rectificado de marcas de soldadura |
Eliminación de virutas pesadas, rectificado de puertas de fundición, biselado de piezas de trabajo grandes |
Rectificado por lotes en industrias de fabricación mecánica, instrumentación y herramientas de hardware. |
La selección se basa en el tamaño de la pieza de trabajo y la frecuencia de rectificado. Para afilado fino y escenarios domésticos, los modelos de mesa de 125 mm/200 W o 150 mm/370 W son livianos y energéticamente eficientes. Para el afilado de herramientas de taller y el desbarbado de piezas de trabajo, el modelo de 200 mm/550 W es el caballo de batalla, con una combinación equilibrada de área de rueda y potencia.
Para trabajos pesados de rectificado o biselado de piezas de trabajo grandes, el modelo de sobremesa de 250 mm ofrece una rueda ancha y suficiente potencia. Si se requiere rectificado por lotes y la eficiencia del flujo de trabajo es una prioridad, el modelo Vertical, con dos ruedas que funcionan simultáneamente en ambos extremos, se puede configurar con diferentes granos para trabajos gruesos y finos, lo que lo hace adecuado para las industrias de fabricación mecánica y herramientas de hardware.
Precauciones de seguridad de uso
1. Equipo de protección personal
Se deben usar gafas de seguridad o un protector facial al operar una máquina rectificadora; La dirección de las chispas abrasivas no debe mirar a nadie. Utilice una mascarilla antipolvo, ya que el polvo metálico del pulido en seco es perjudicial para las vías respiratorias. Está estrictamente prohibido usar guantes mientras se opera una amoladora de mesa para evitar que los guantes queden atrapados en la rueda giratoria.
2. Montaje e inspección de ruedas
Antes de montar una rueda nueva, golpee ligeramente su costado con un martillo de madera y escuche; Úselo sólo si el sonido es claro y no sordo. Se debe colocar un espaciador blando entre la brida y la rueda y se debe apretar moderadamente la tuerca de fijación; apretar demasiado romperá la rueda. Después del montaje, haga funcionar la máquina en ralentí durante más de 2 minutos y confirme que no haya vibraciones anormales antes de comenzar a trabajar.
3. Descanso y autorización laboral
Mantenga un espacio libre de 2 a 3 mm entre la muela abrasiva y el soporte de trabajo. Ajuste el soporte de trabajo periódicamente a medida que se desgaste la rueda. Un espacio excesivo puede hacer que la pieza de trabajo se atasque entre la rueda y el resto, provocando la rotura de la rueda.
4. Postura operativa
Párese al costado de la máquina rectificadora mientras la opera, manteniendo su cuerpo fuera del plano de rotación. De esta manera, incluso en el improbable caso de que una rueda se rompa, usted no será golpeado directamente. Al rectificar, sostenga la pieza de trabajo de manera firme y constante, aplique un ligero contacto con la superficie de la rueda y muévala uniformemente. Está estrictamente prohibido golpear la pieza de trabajo con fuerza contra la rueda. Nunca utilice el lateral de la muela para rectificar a menos que el modelo específico lo permita explícitamente.
5. Medio ambiente y suministro de energía
Mantenga el área de trabajo seca y limpia. Los modelos de 220 V deben estar conectados a tierra de manera confiable. El modelo Vertical de 380V debe ser cableado por un electricista profesional. La dirección de rotación de las ruedas nunca debe apuntar a cables de alimentación o líneas de aire/gas. Coloque el modelo de sobremesa en una mesa de trabajo estable y fije el modelo vertical al suelo con pernos de anclaje.
6. Mantenimiento y Reemplazo
Cuando las dos muelas abrasivas se hayan desgastado hasta el punto en que su diferencia de diámetro exceda el 10%, se deben reemplazar simultáneamente para mantener el equilibrio simétrico. Guarde las muelas abrasivas en un lugar seco para evitar la absorción de humedad. Anualmente, aplique grasa resistente a altas temperaturas a la caja de cambios. Compruebe periódicamente la longitud de las escobillas de carbón y limpie las ranuras de ventilación de la carcasa.


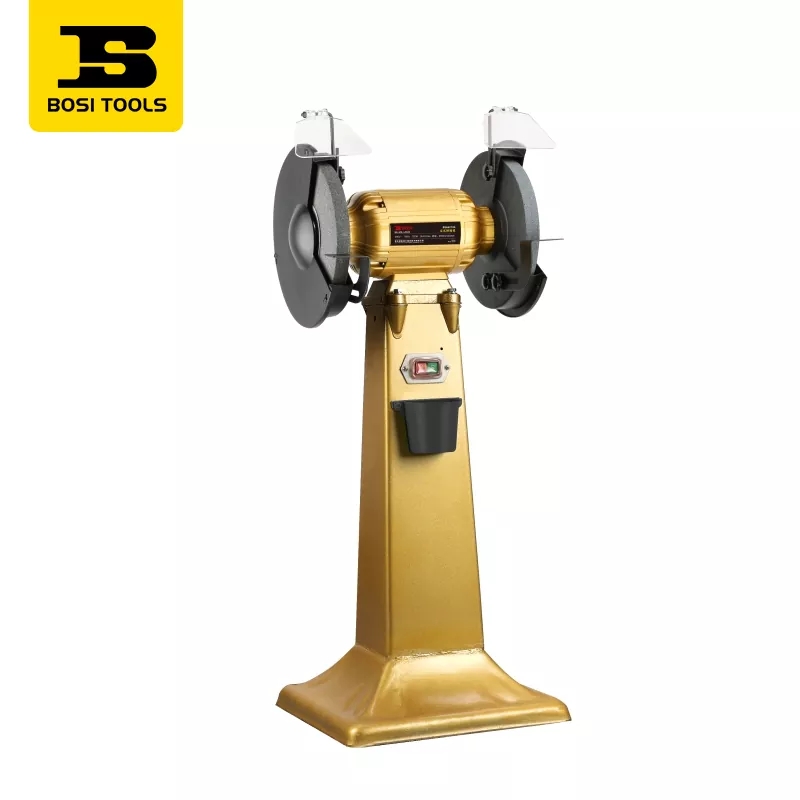
Rectificadora vertical
Se trata de la rectificadora vertical MD-L250S del fabricante chino BOSI. Cuenta con un motor de 750 W, una muela abrasiva de 250 mm de diámetro, un voltaje de 380 V y una velocidad sin carga de 2840 rpm. Es adecuado para operaciones de rectificado en industrias como la fabricación de maquinaria, instrumentación y herramientas de hardware. Cuenta con una estructura vertical robusta, alta eficiencia y estabilidad. Se aceptan consultas y muestras.
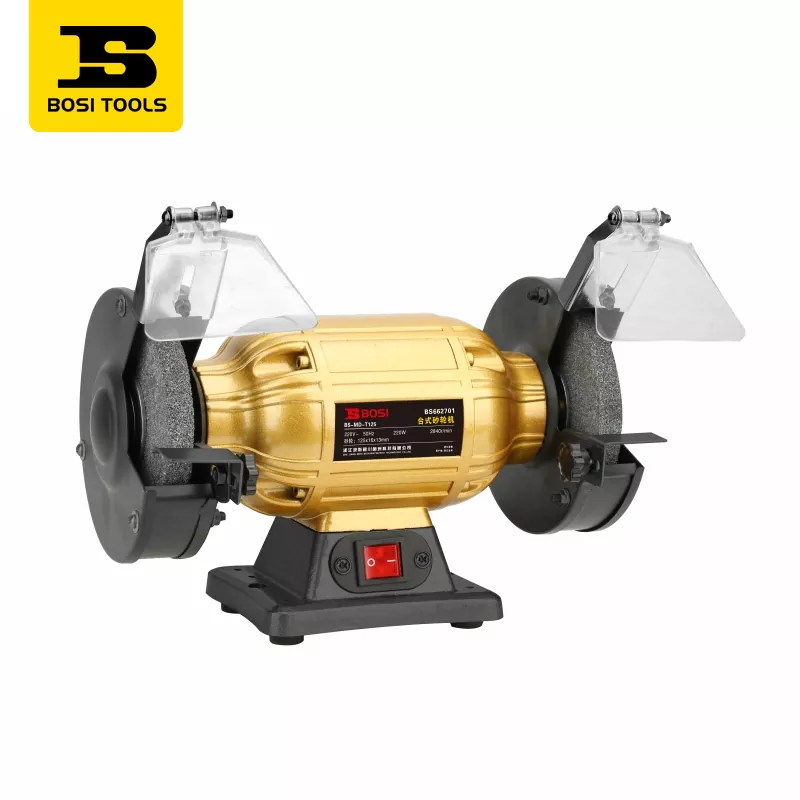
Amoladora de mesa
BOSI es una fábrica confiable de la serie de amoladoras de mesa, nuestros productos tienen diámetros de muela que van desde 125 a 250 mm y potencias de 200 a 750 W. Los motores de cobre puro brindan un rendimiento potente y un diseño silencioso y sin ruidos. Las muelas abrasivas de alta calidad, los engranajes de acero de alta resistencia y una base ensanchada y engrosada garantizan la durabilidad. Adecuado para afilar herramientas, desbarbar piezas de trabajo y rectificar metales. Contáctenos para precio directo.


-
E-mail